手 机:+86 139 2573 3686
邮 箱:sales@bestsoon-china.com
电 话:+86-755-23016560
网 址:www.bestsoon-china.com
地 址:深圳市宝安区新桥街道上星社区上星路万科星城商业中心2栋613
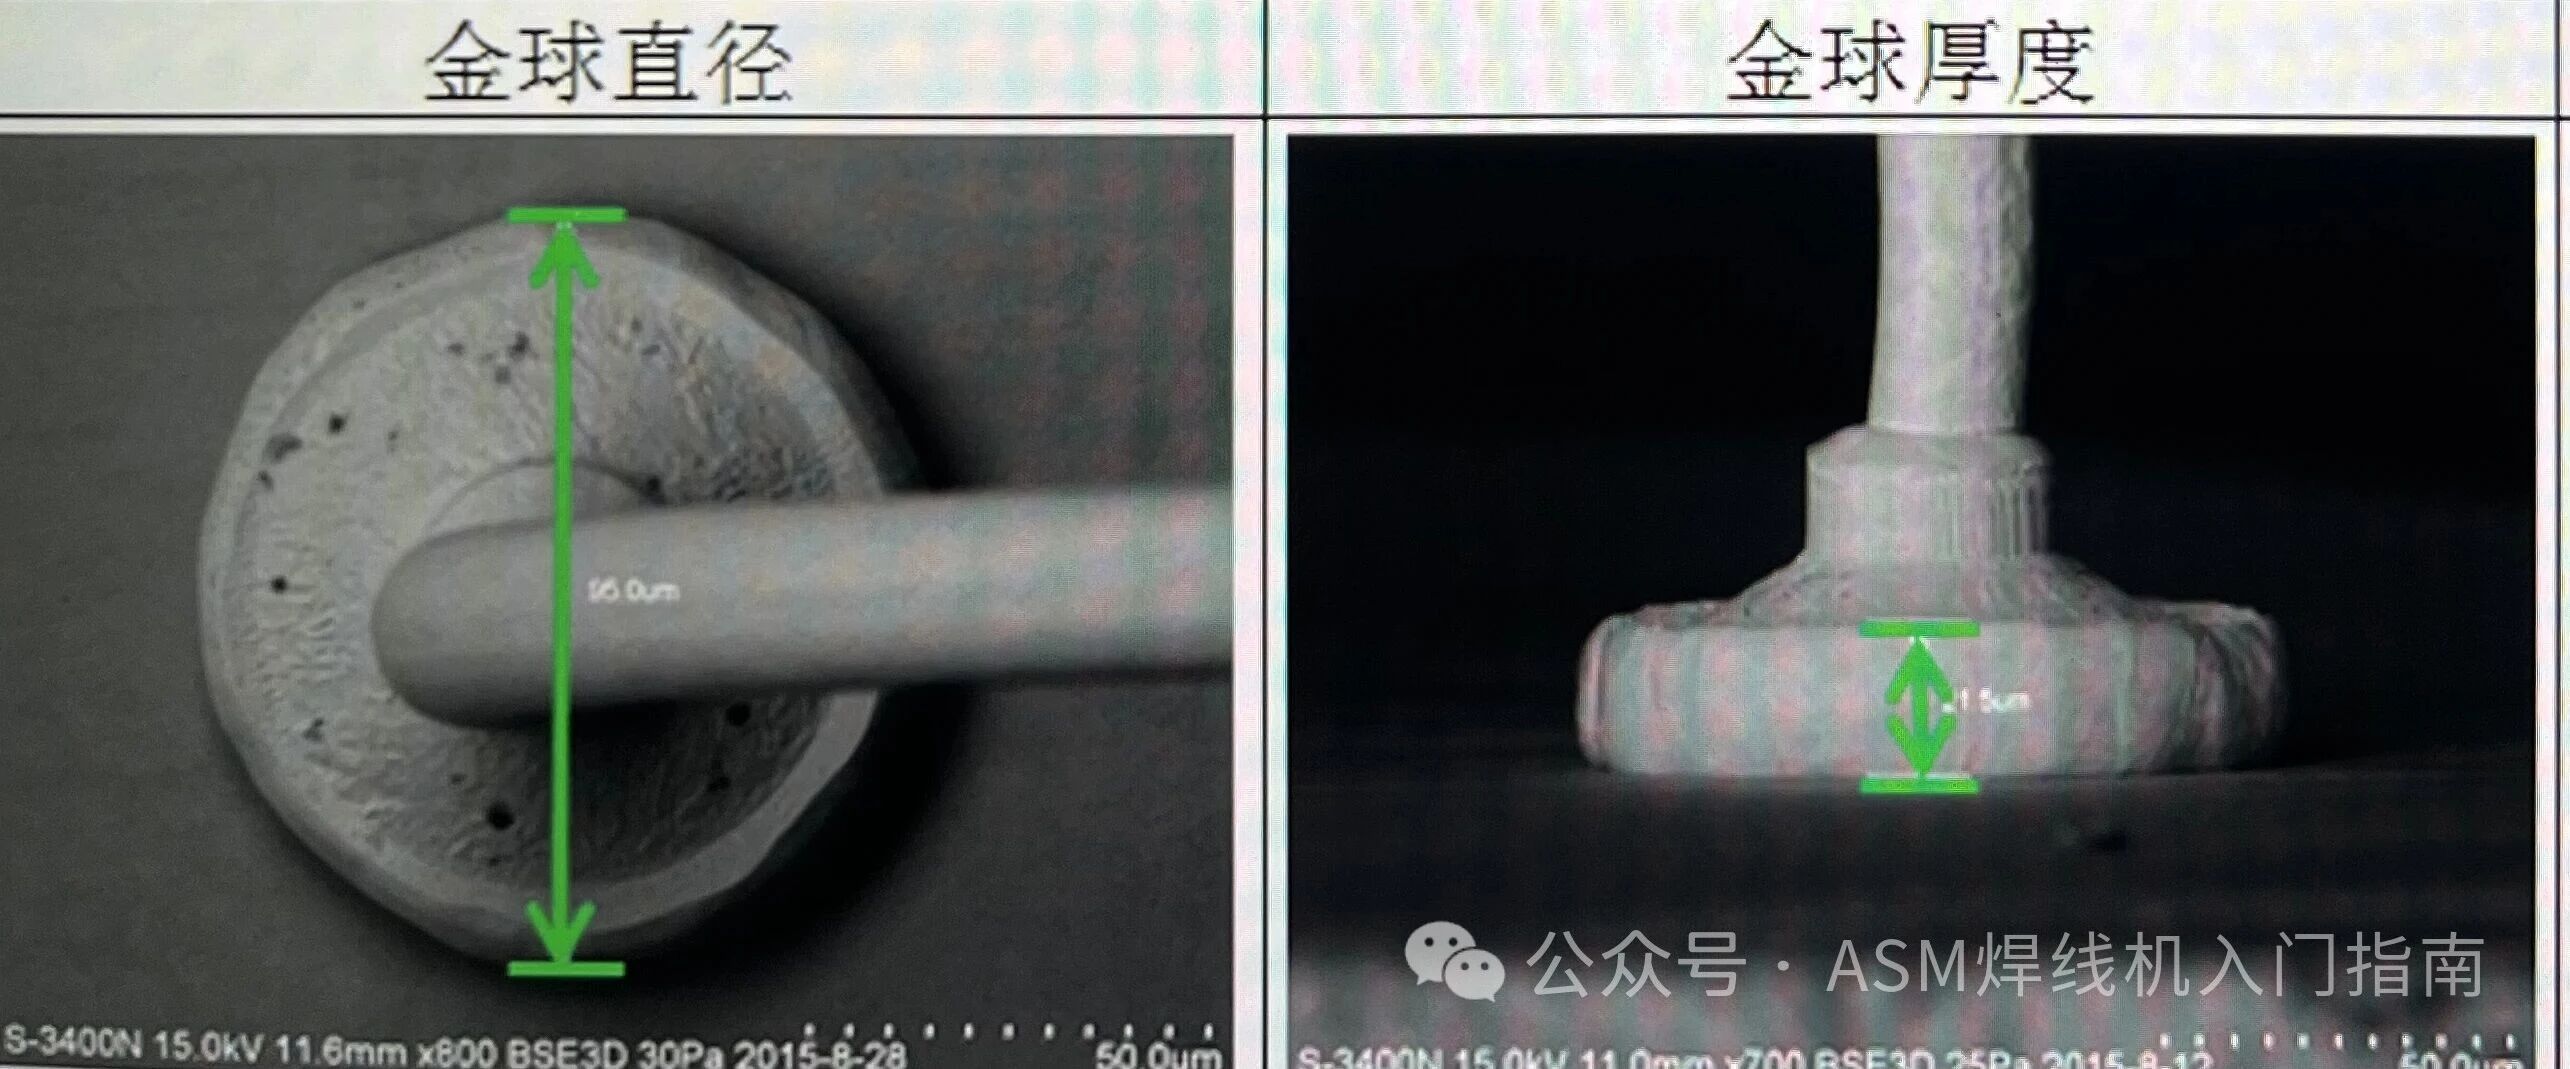
金球厚度
一、影响金球厚度的两大类因素
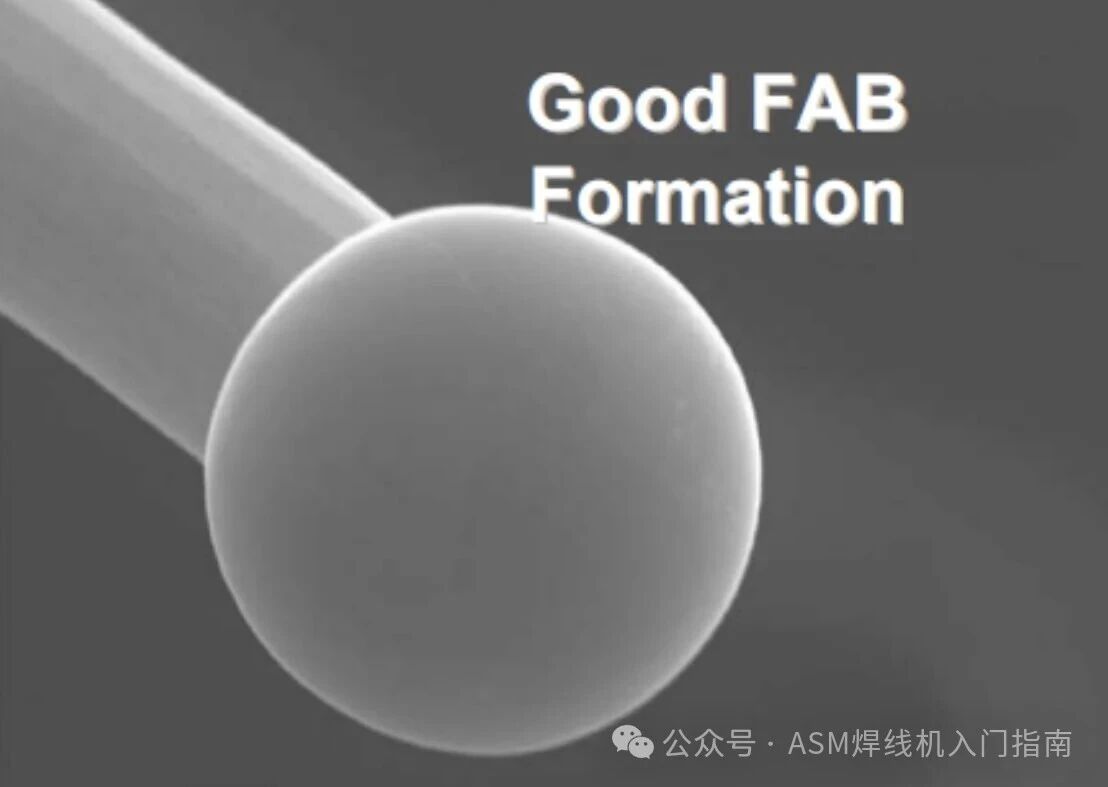
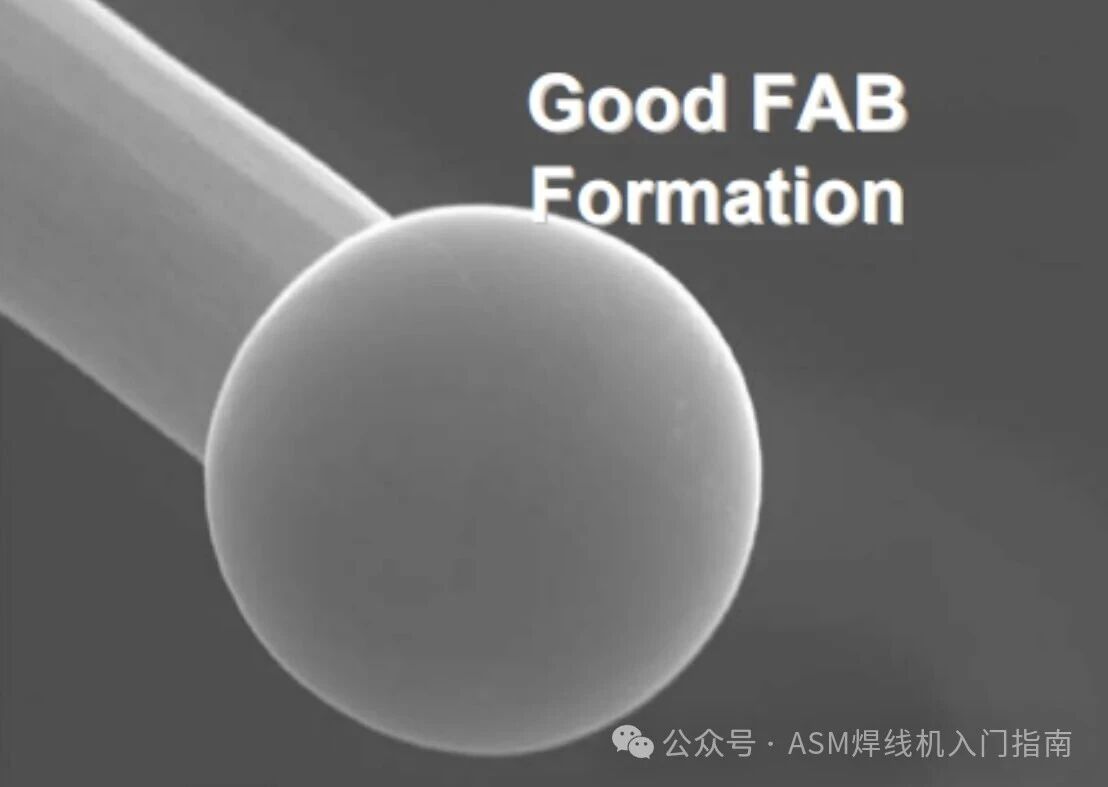
1、FAB自由空气球(EFO打火阶段:决定原始球体)
1.EFO电流↑→FAB球变大,同等压力下压完金球厚度偏大
2.EFO时间↑→球体变大,热影响区变长
3.打火高度、尾丝长度,直接改变原始球大小
FAB大≠压焊后就厚;厚度由键合压力、超声、瓷嘴CD共同压缩成型。
2、一焊键合参数(压焊成型,厚度主要来源)
1.Base Force基压(关键)
•Force越大:金球被压扁,厚度变薄;压力过小,金球鼓厚、球厚超标,推力偏低。
2.超声Power
•功率大:金塑性流动,金球摊开、厚度下降;功率太小金属不流动,球鼓厚。
3.键合时间Contact Time
时间长,塑性变形充分,厚度变薄;时间短球体压不开,球厚。
4.瓷嘴CD孔径
CD越大,球体向外溢出空间大,厚度变薄;CD偏小,球体被限制在孔内,金球压完偏厚。
5.热台温度:温度越高金越软,同等压力更容易压扁,厚度降低。
二、不良现象:金球太厚/金球过扁
金球太厚(线径>0.8φ)
外观:一焊球高高鼓起,球形厚,边缘几乎没有摊开;球颈角度陡峭
失效风险
1.金球推力不足,容易脱球、一焊脱落;冶金结合不足
2.球颈应力集中,可靠性冷热循环容易断颈
调机方向:优先加大一焊Base Force;适度提升超声功率;确认FAB不要过大;检查瓷嘴CD是否偏小。
金球过扁(线径<0.5φ,球太扁)
外观:金球压成薄饼,球体向外溢料,球颈被压伤、变细。
失效风险
1.焊盘铝层挤压损伤、拔焊盘、芯片微裂纹
2.球颈受损,拉力直接断在球颈,可靠性差
调机方向:降低Base Force;降低超声功率;适当减小FAB尺寸;确认瓷嘴磨损(CD变大瓷嘴会压扁球)。
三、ASM调机实操顺序(优先调压力,再动EFO)
1.先确认FAB自由空气球尺寸(烧球不压焊测量),控制CD=1.2-1.5倍或者线径的2.0-2.6倍,
2.固定EFO参数不动,优先调整一焊Base Force,得到目标厚度;
3.Force窗口用尽,再微调超声Power/Contact Time;
4.厚度依然异常,再修正EFO电流时间;
5.同时确认瓷嘴CD与Pad匹配,瓷嘴磨损直接更换。
四、品质验证手段
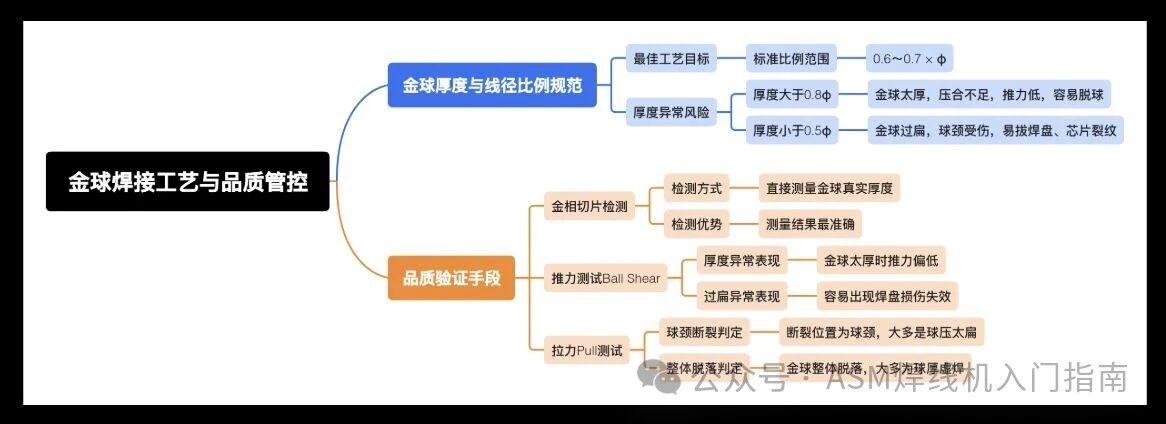
1.金相切片:直接测量金球真实厚度(准确)
2.推力测试Ball Shear:金球太厚推力偏低;过扁容易出现焊盘损伤失效
3.拉力Pull:观察断裂位置,断球颈大多是球压太扁;金球整体脱落大多球厚虚焊。
五、常见现场问题排查清单
1.厚度忽厚忽薄:检查Bond Force校准、热台温度波动、瓷嘴松动、Z轴Search高度异常。
2.同一机台部分产品球厚,部分球扁:Die高度不一致,治具/基板平整度不良。
3.换新瓷嘴金球厚度突变:核对新瓷嘴CD、Tip规格。
六、金球厚度与线径的比例
工艺合格区间:0.5~0.8×φ
工艺目标:0.6~0.7×φ
•>0.8φ:金球太厚,压合不足,推力低,容易脱球
打磨结果
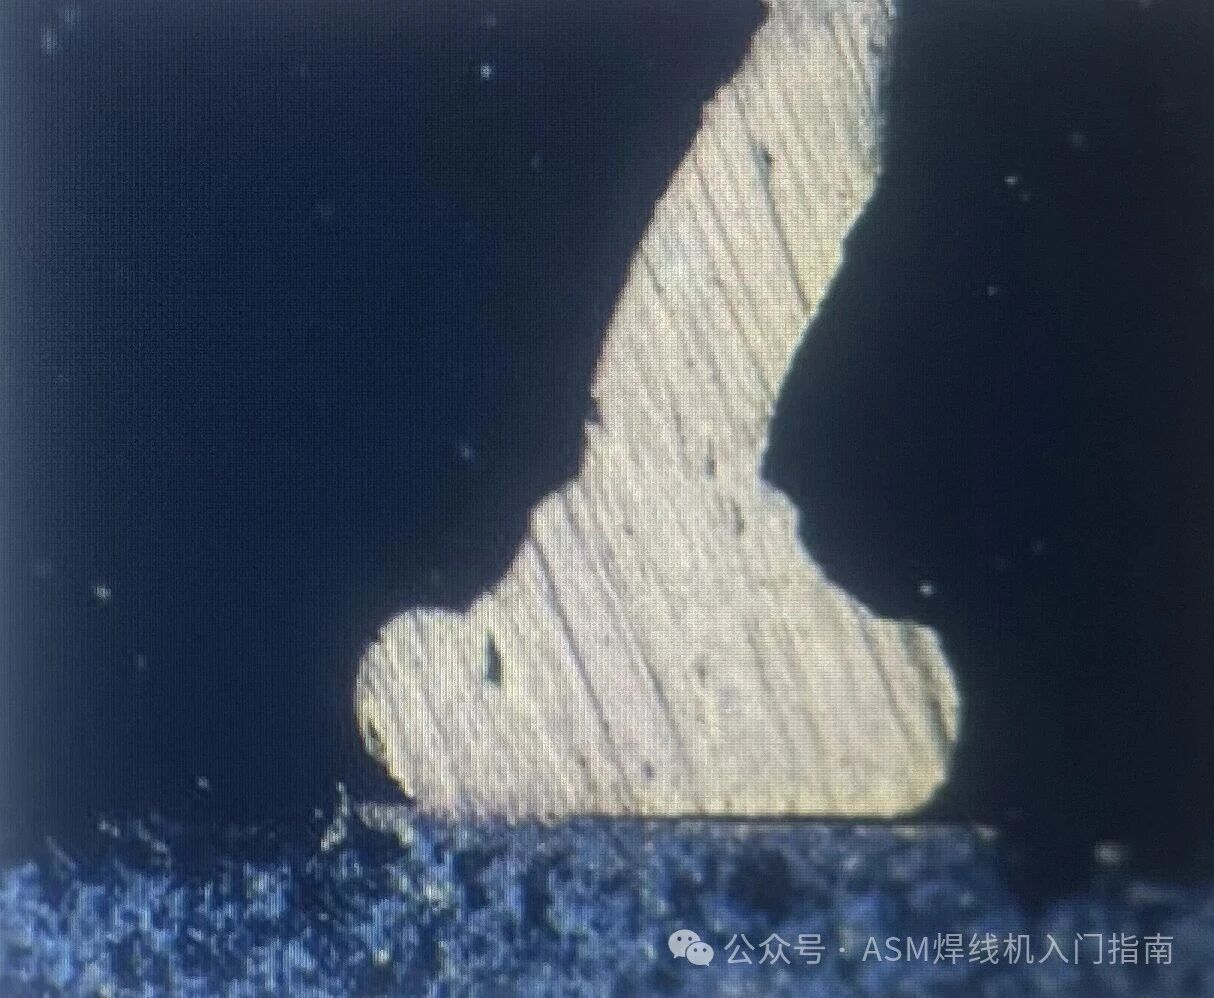
•<0.5φ:金球过扁,球颈受伤,易拔焊盘、芯片裂纹
打磨结果
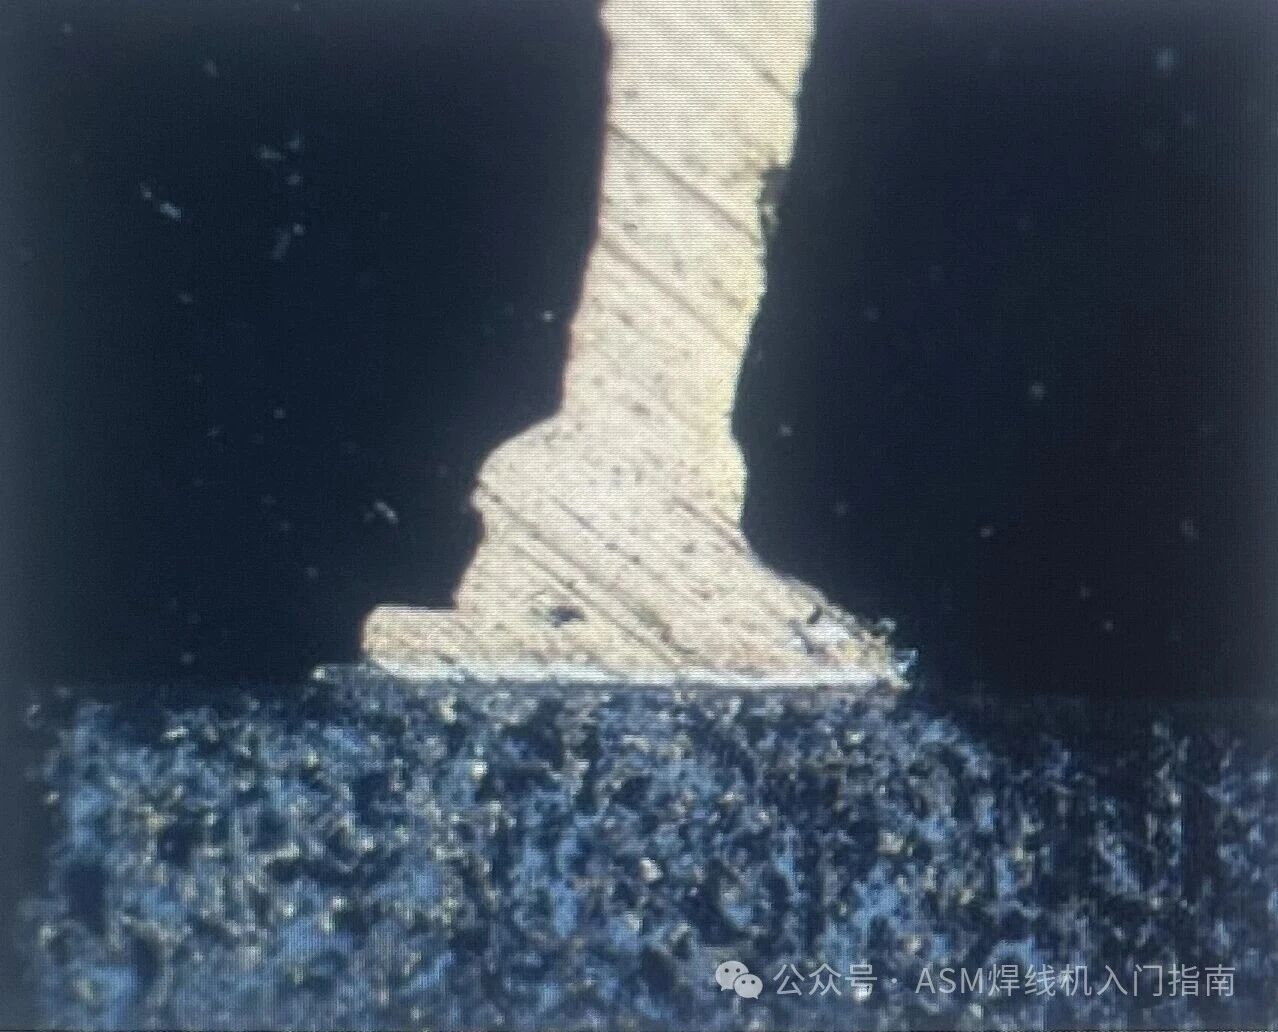
•<0.5φ:金球过扁,球颈受伤,易拔焊盘、芯片裂纹
打磨结果
举例
•20μm金线:
合格厚度:11‑15μm;目标12‑14μm(0.6~0.7φ)
•25μm金线:
合格厚度:13‑18μm;目标15‑17μm
球厚不要超过0.8倍线径,不要低于0.5倍,中间0.6‑0.7较好。
以上内容仅供参考,谢谢
 公司名称:倍特盛电子科技有限公司
富特盈智能设备有限公司
 联系电话: +86-755-23016560
 联系电话: +86 139 2573 3686 (赵先生)
+86 137 9879 5391 (黄先生)
+86 133 0291 7860 (杨先生)
 公司传真: +86-755-23016560
 公司邮箱:sales@bestsoon-china.com
 公司地址:深圳 --宝安区新桥街道上星社区
上星路万科星城商业中心2栋613
香港 -- 九龙弥敦道540-544号
祥兴大厦11楼6室
苏州 -- 苏州工业园唯新路60号
26幢2603/2604